
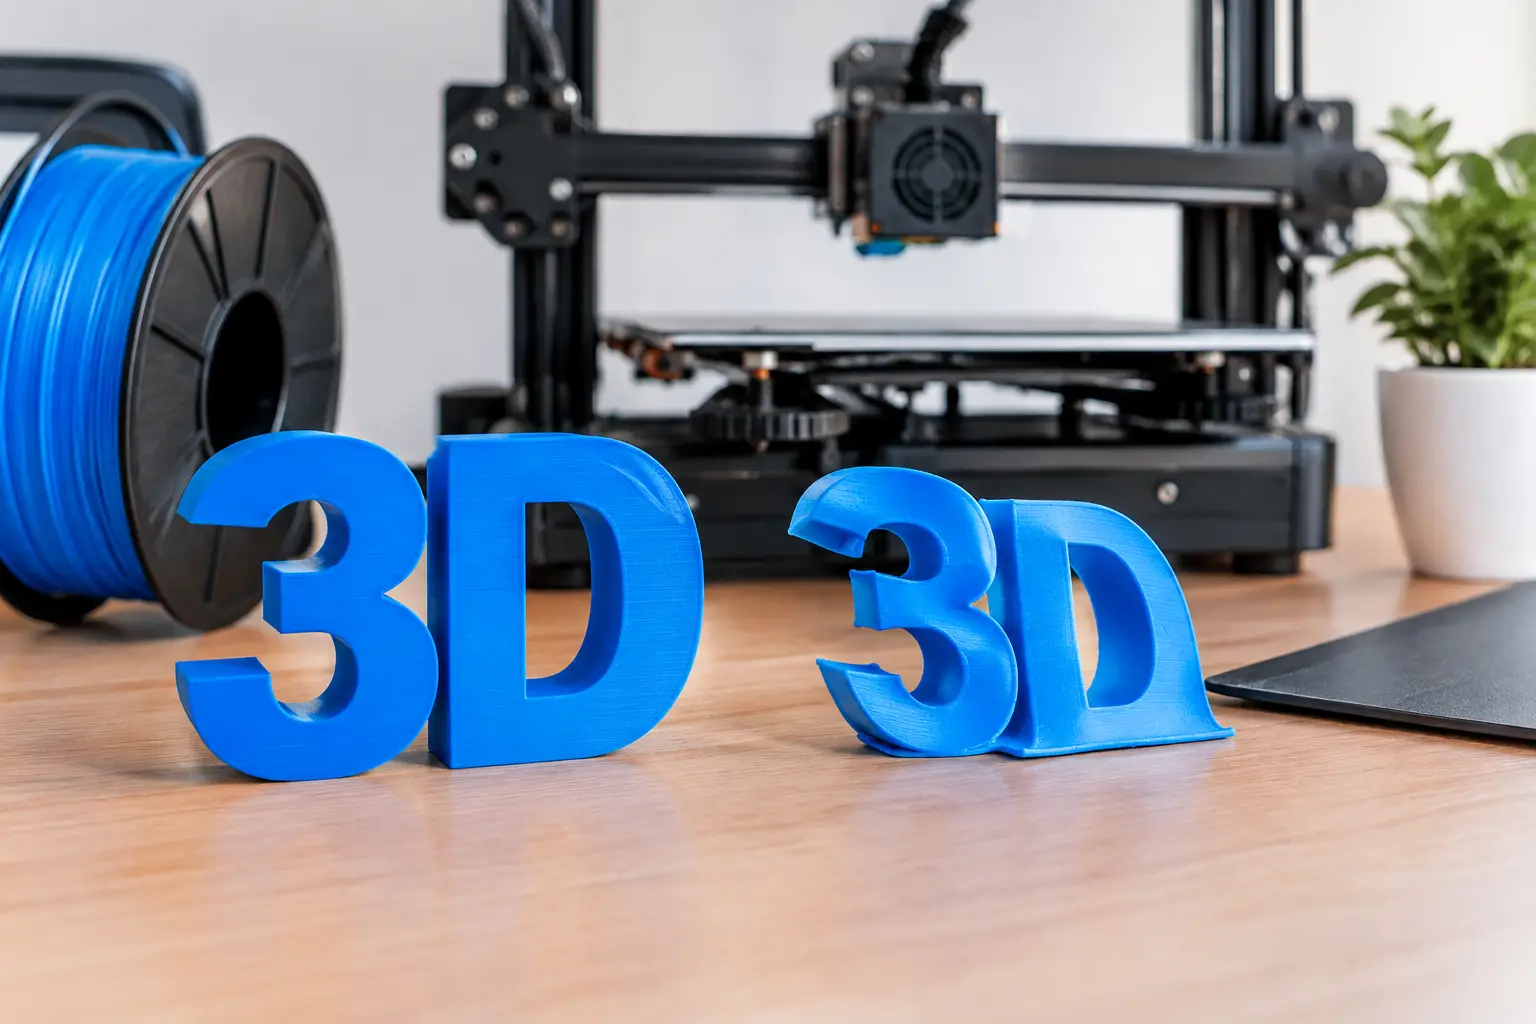
Uma peça começa a soltar da mesa nos primeiros milímetros e, quando a impressão termina, a base está curvada. Para quem produz letra caixa, gabaritos, relevos e peças de comunicação visual, esse defeito representa desperdício de material, tempo de máquina e margem. Saber como evitar empenamento em PLA é menos sobre encontrar um ajuste milagroso e mais sobre controlar as variáveis que atuam na primeira camada.
O PLA é um material relativamente estável quando comparado a filamentos técnicos, mas não é imune à contração térmica. Ao sair do bico quente e resfriar, o plástico tende a reduzir levemente de volume. Se a adesão à mesa não vencer essa força, os cantos levantam. Em peças grandes, planas ou com pouca área de contato, o efeito fica ainda mais evidente.
Por que o PLA empena durante a impressão?
O empenamento acontece quando a tensão gerada pelo resfriamento do material é maior que a aderência entre a peça e a superfície de impressão. O problema costuma aparecer nas bordas e nos cantos porque são regiões mais expostas ao ar e, portanto, resfriam mais rápido.
Na produção profissional, raramente há uma única causa. Uma mesa com resíduos, nivelamento impreciso, altura de primeira camada excessiva, temperatura inadequada e ventilação agressiva podem se somar. Por isso, aumentar a temperatura da mesa sem revisar o restante do processo pode apenas mascarar a origem da falha.
A geometria também interfere diretamente. Uma letra grande e larga, uma placa de fundo ou uma base reta acumula tensão ao longo de toda a superfície. Já elementos altos e estreitos podem ter boa aderência inicial, mas sofrer vibração, deslocamento ou resfriamento desigual durante a construção da peça.
Como evitar empenamento em PLA desde a primeira camada
A primeira camada define a estabilidade da peça. Ela precisa ser levemente comprimida sobre a mesa, sem ficar tão esmagada a ponto de restringir a saída do material. O filamento deve formar linhas contínuas, com contato entre si e aparência uniforme. Se houver espaços, linhas arredondadas ou falhas nas extremidades, a peça já começa com pouca área útil de fixação.
Nivele a mesa e ajuste o Z com critério
O nivelamento não deve ser tratado como uma etapa ocasional. Vibração, movimentação do equipamento, limpeza e trocas de superfície podem alterar o ponto ideal. Faça uma impressão de teste que percorra áreas diferentes da mesa e observe se a deposição permanece consistente do centro às extremidades.
A distância entre bico e mesa precisa considerar o tipo de superfície utilizado. Em uma mesa lisa, uma altura de Z aparentemente pequena pode ainda gerar pouca compressão. Em superfícies texturizadas, o comportamento muda. Em vez de confiar somente no papel durante a calibração, valide sempre pela aparência e pela resistência da primeira camada impressa.
Para aplicações com repetibilidade, registre o perfil que funcionou: altura de camada inicial, largura de linha, velocidade, temperatura e superfície. Essa padronização reduz o tempo de tentativa e erro quando a equipe alterna entre arquivos, operadores e lotes de material.
Limpe a superfície antes de iniciar o lote
Poeira, gordura das mãos, resíduos de cola e partículas de plástico são inimigos discretos da adesão. Uma mesa aparentemente limpa pode apresentar pontos onde a impressão solta sem explicação. O cuidado é especialmente necessário em operações que imprimem diariamente e removem diversas peças ao longo do turno.
Use o procedimento de limpeza recomendado para a superfície da sua impressora e evite tocar na área de impressão após a preparação. Álcool isopropílico é comum em muitas mesas, mas a compatibilidade depende do acabamento e do fabricante. O objetivo é simples: manter uma superfície uniforme, sem contaminantes e sem excesso de produto adesivo acumulado.
Colas, sprays e bastões podem ajudar em casos específicos, mas não devem compensar calibração ruim. Quando a máquina só segura PLA com uma camada pesada de adesivo, há grande chance de existir outro ajuste a corrigir.
Trabalhe com temperatura estável, não apenas alta
Como ponto de partida, o PLA costuma imprimir bem com o bico entre 195 °C e 215 °C e a mesa entre 50 °C e 60 °C. Mas o número correto depende da formulação do filamento, da velocidade, do diâmetro do bico, da temperatura ambiente e do fluxo de ar no local.
Temperatura baixa no bico pode prejudicar a união entre as linhas da primeira camada. Temperatura alta demais pode deixar o material mole em excesso, criar rebarbas e comprometer detalhes. Na mesa, subir alguns graus pode melhorar a fixação de uma peça ampla, mas exagerar pode deixar a base brilhante, deformada ou difícil de remover.
Faça alterações pequenas, de 5 °C por vez, e mude uma variável por teste. Ajustar bico, mesa, ventilador e velocidade ao mesmo tempo impede identificar o que realmente resolveu o problema. Para uma operação de comunicação visual, esse método é mais rápido do que repetir trabalhos inteiros sem controle de processo.
Reduza a ventilação nos primeiros milímetros
O ventilador de camada existe para melhorar acabamento e definição, mas pode esfriar a base rápido demais. Para evitar empenamento em PLA, é comum iniciar com a ventilação desligada ou reduzida nas primeiras camadas e aumentá-la gradualmente depois que a peça já está bem presa.
Não existe uma regra fixa para todos os modelos. Letras com detalhes finos e pequenas paredes podem exigir ventilação mais cedo para manter a forma. Já placas, fundos, letras espessas e peças com grandes áreas planas normalmente se beneficiam de uma transição mais lenta. Avalie a peça final, não apenas o comportamento dos primeiros minutos.
O ambiente da máquina também importa. Correntes de ar de porta, janela, ventilador ou ar-condicionado podem resfriar um lado da impressão antes do outro. Posicione o equipamento em uma área com temperatura mais constante e proteja a zona de impressão quando o projeto exigir estabilidade adicional.
Geometria e fatiamento: a correção pode estar no arquivo
Quando a peça possui cantos vivos e base grande, um brim é uma solução eficiente. Ele adiciona uma faixa de material ao redor do modelo, aumenta a área de contato com a mesa e é removido ao final. Para letra caixa e elementos decorativos, vale configurar largura suficiente para cumprir a função sem aumentar demais o tempo de acabamento.
O raft oferece aderência ainda maior, mas consome mais material e pode deixar a parte inferior com acabamento inferior. Use-o quando a geometria realmente exigir, não como padrão. Em trabalhos comerciais, cada escolha de fatiamento deve equilibrar segurança de impressão, qualidade visual e tempo de pós-processamento.
Também vale observar a orientação do modelo. Uma peça pode parecer mais rápida quando impressa deitada, porém apresentar grande superfície sujeita ao empenamento. Em outros casos, dividir o arquivo em componentes menores, criar encaixes ou alterar a distribuição de paredes reduz a tensão interna e melhora o resultado final.
Para bases extensas, arredondar levemente os cantos no projeto pode ajudar. Cantos agudos concentram esforços e costumam ser os primeiros a levantar. Essa pequena decisão de desenho é particularmente útil em peças funcionais, placas e suportes fabricados em série.
Velocidade, fluxo e condição do filamento
A primeira camada não deve competir com a velocidade máxima da máquina. Imprima-a mais devagar para dar tempo de o PLA se acomodar e aderir à superfície. Uma faixa inicial entre 15 mm/s e 30 mm/s costuma ser um bom ponto de teste, mas impressoras bem calibradas e materiais conhecidos podem trabalhar acima disso.
Verifique também o fluxo. Subextrusão deixa linhas finas, vazios e pouco contato com a mesa. Sobre-extrusão, por sua vez, pode acumular material nas bordas e fazer o bico arrastar sobre a primeira camada. Calibrar o extrusor e confirmar o diâmetro real do filamento evita que um erro dimensional se transforme em falha de adesão.
O PLA absorve menos umidade que outros polímeros, mas armazenamento inadequado ainda pode afetar a impressão. Estalos no bico, superfície áspera, bolhas e variação de extrusão são sinais de atenção. Mantenha os rolos protegidos de umidade e identifique materiais abertos, fornecedores e perfis aprovados para preservar a repetibilidade entre pedidos.
Diagnóstico rápido quando os cantos começam a levantar
Se o problema aparece já na primeira camada, investigue primeiro limpeza, Z offset, nivelamento, velocidade inicial e temperatura da mesa. Se a impressão começa bem e solta depois de algumas camadas, observe ventilação, correntes de ar, área da base e contração acumulada pela geometria.
Quando apenas um canto levanta, há indício de irregularidade local na mesa, nivelamento ou fluxo de ar direcionado. Quando todas as extremidades se deformam, a causa tende a ser mais ampla: adesão insuficiente, resfriamento muito rápido ou projeto com tensão excessiva. Registrar fotos e parâmetros de cada falha transforma o diagnóstico em procedimento técnico, não em tentativa aleatória.
Em equipamentos voltados à produção, a confiabilidade nasce da combinação entre máquina precisa, perfil de fatiamento validado e rotina operacional. A LetraJato trabalha com esse olhar aplicado à comunicação visual: imprimir não é apenas formar uma peça, mas manter produtividade e qualidade em trabalhos que precisam sair certos no prazo.
Antes de iniciar um lote maior, invista alguns minutos em uma peça de validação com a mesma base e o mesmo material do pedido. Esse teste custa pouco perto de uma impressão perdida e dá à operação o que ela mais precisa: previsibilidade para produzir, entregar e lucrar.
[ PRÓXIMO PASSO ]
Quer produzir letra caixa com mais velocidade e margem?
Fale com a equipe LetraJato e veja qual impressora se encaixa no seu volume de produção.
Falar com a equipe comercial[ ECOSSISTEMA LETRAJATO ]